Пузыри, разрывы и складки при термоусадке возникают из-за неправильной температуры в термотоннеле, неверной скорости конвейера или неподходящей толщины пленки. Решение заключается в точной настройке режимов и подборе материала под тип продукта.
В этой статье мы подробно разберем следующие ключевые аспекты:
- Четыре главные физические причины образования пузырей под пленкой;
- Технические факторы, приводящие к механическим разрывам полотна в термотоннеле;
- Специфика появления дефекта «уши» на боковых сторонах упаковки;
- Точные параметры настройки температуры и скорости конвейера для разных типов пленки;
- Пошаговый алгоритм диагностики и устранения дефектов без длительной остановки производства;
- Рекомендации по выбору оптимального материала для сложных и нестандартных продуктов.
Далее материал будет полезен как операторам упаковочных линий, так и технологам, которые только знают, как наклеить пленку вручную, и переходят на автоматическую линию.
Почему образуются пузыри под пленкой: 4 главные причины
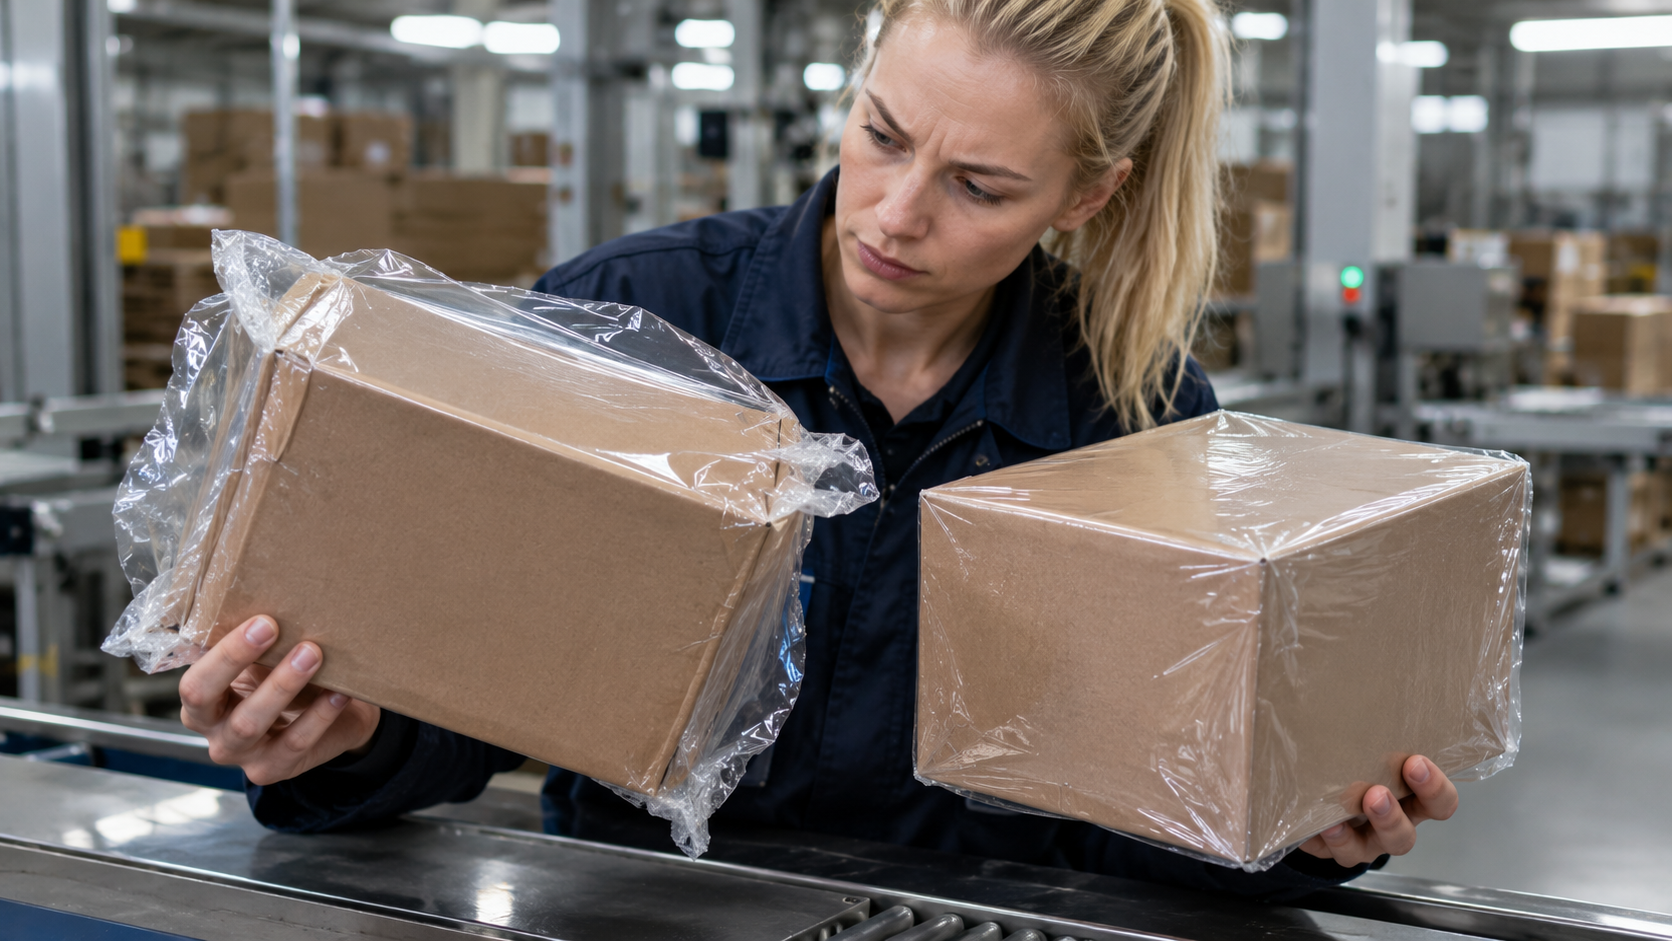
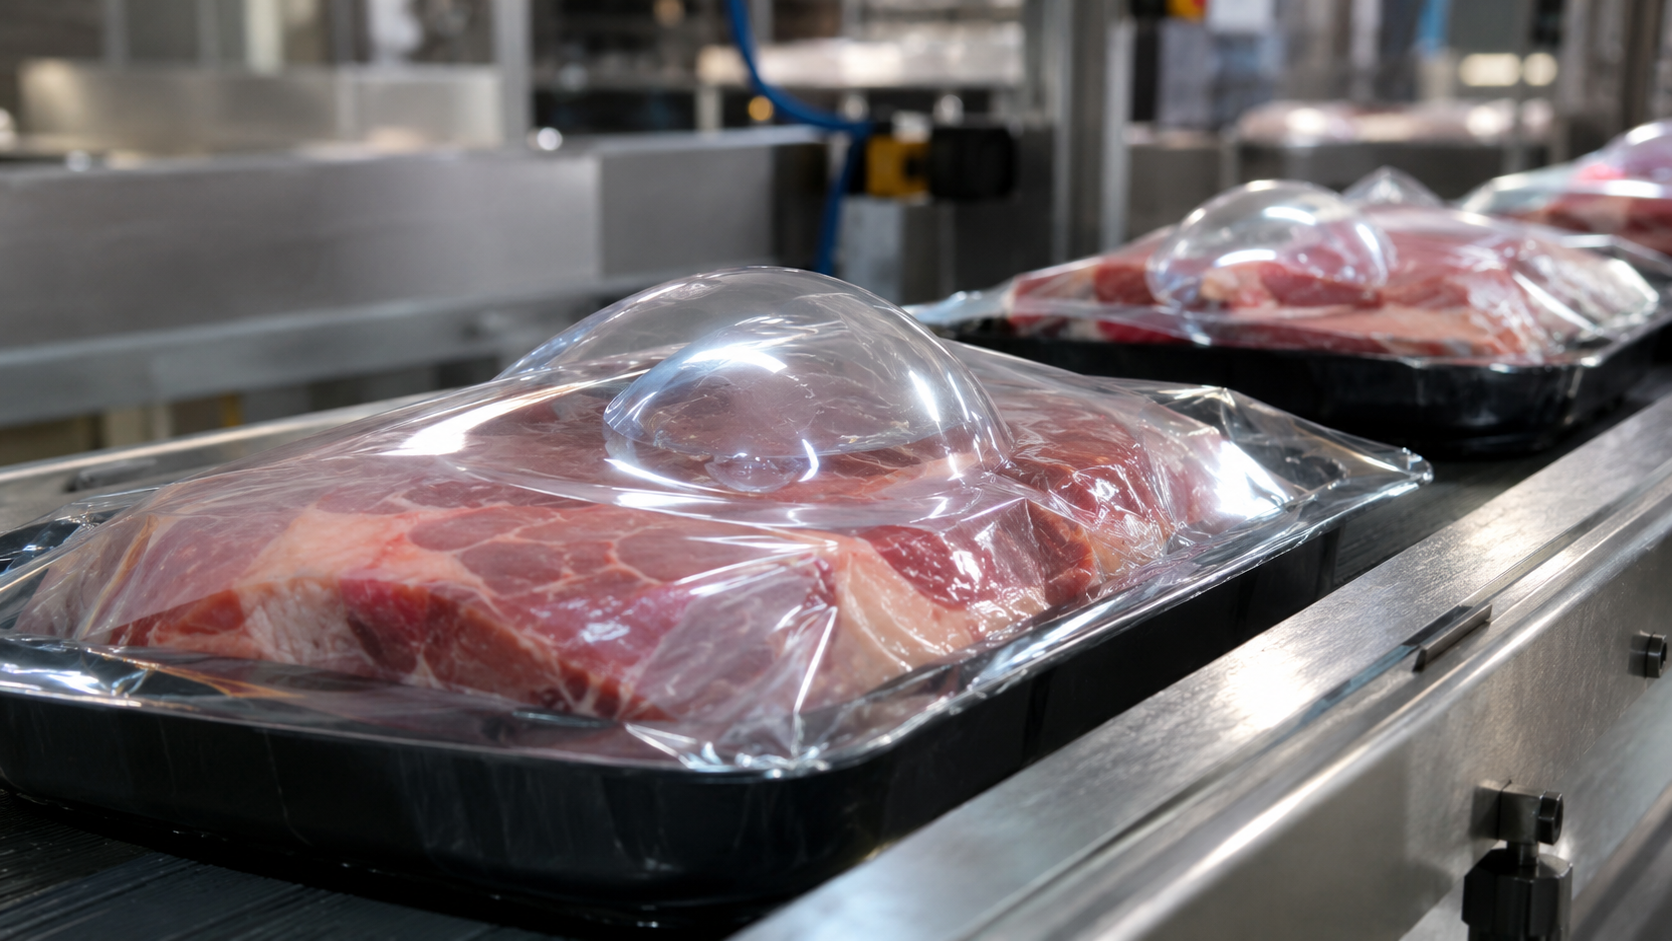
Пузыри под пленкой представляют собой захваченный при усадке воздух, который не успел выйти через перфорацию или края рукава. Чтобы избавиться от пузырей, нужно понять механизм их образования. Разберем четыре ключевых фактора, которые приводят к этому дефекту в 90% случаев на производственных линиях.
Неравномерный нагрев полотна
Если температура в разных зонах термотоннеля отличается, пленка садится неравномерно и захватывает воздух. Воздушные пузыри чаще всего образуются в местах стыка тепловых потоков, там, где один участок уже дал усадку, а соседний еще растягивается. На практике это выглядит как хаотичные вздутия по всей поверхности упаковки, которые невозможно предсказать без инструментального контроля.
Решение заключается в регулярной калибровке ТЭНов и проверке равномерности потока горячего воздуха анемометром. Опытные технологи plastic-service.ru рекомендуют проводить такую проверку не реже одного раза в месяц, а также после каждого планового обслуживания оборудования. Дополнительно стоит контролировать состояние воздушных заслонок, их загрязнение или перекос приводит к локальным перепадам температуры до 20-30°C, чего достаточно для образования пузырей даже на идеально настроенной линии.
Слишком высокая скорость конвейера
Пленка не успевает прогреться и плотно облегать продукт, образуя воздушные карманы. Пузырьки под плёнкой в этом случае мягкие, легко продавливаются, но после остывания упаковки проявляются снова. Это один из самых частых случаев, с которым сталкиваются операторы, стремящиеся повысить производительность линии в ущерб качеству.
Убрать пузыри в такой ситуации можно, снизив скорость до рекомендованных значений для конкретной толщины материала. При этом важно понимать, что простое замедление конвейера не всегда решает проблему. Если пленка слишком толстая, а температура недостаточная, даже на минимальной скорости останутся неусаженные участки. Поэтому корректировку скорости всегда нужно проводить в связке с настройкой температурных зон.
Неправильный размер рукава или полурукава
Избыток материала не успевает уйти в усадку и собирается в складки и пузыри. Если коэффициент запаса рукава превышает 20-25%, пузыри на пленке становятся системной проблемой. Убрать пузырь без замены расходника не получится, нужен перерасчет ширины рукава под габариты продукта.
На практике это означает, что для упаковки коробки размером 200x150x100 мм нельзя использовать рукав, рассчитанный на продукт в два раза больше. Избыток пленки собирается в гармошку по бокам и сверху, и даже идеальная температура не заставит ее лечь ровно. Коэффициент усадки ПОФ-пленки составляет 50-70%, ПВХ 40-60%, и эти значения нужно учитывать при подборе расходника.
Влажная или холодная поверхность продукта
Конденсат и низкая температура товара препятствуют адгезии пленки. Воздуха из под гидрогелевой или обычной ПОФ-пленки в таком случае не остается, вместо этого образуются отслоения, которые визуально похожи на пузыри. Удалить воздух и добиться прилегания можно только после прогрева товара до комнатной температуры.
Особенно актуальна эта проблема для предприятий, работающих с охлажденной и замороженной продукцией: молочные продукты, мясо, рыба, полуфабрикаты. При упаковке такого товара необходимо выдерживать его в упаковочном помещении не менее 2-4 часов, чтобы поверхность прогрелась и высохла. В противном случае даже идеальная настройка термотоннеля не даст качественного результата.
Почему пленка рвется в термотоннеле: технические причины
Разрывы представляют собой более серьезный дефект, чем пузыри воздуха. Они ведут к простою линии, перерасходу материала и браку готовой продукции. В отличие от пузырей, которые можно частично компенсировать настройкой режимов, разрывы требуют комплексного подхода и часто связаны с несколькими факторами одновременно.
Превышение температуры нагрева
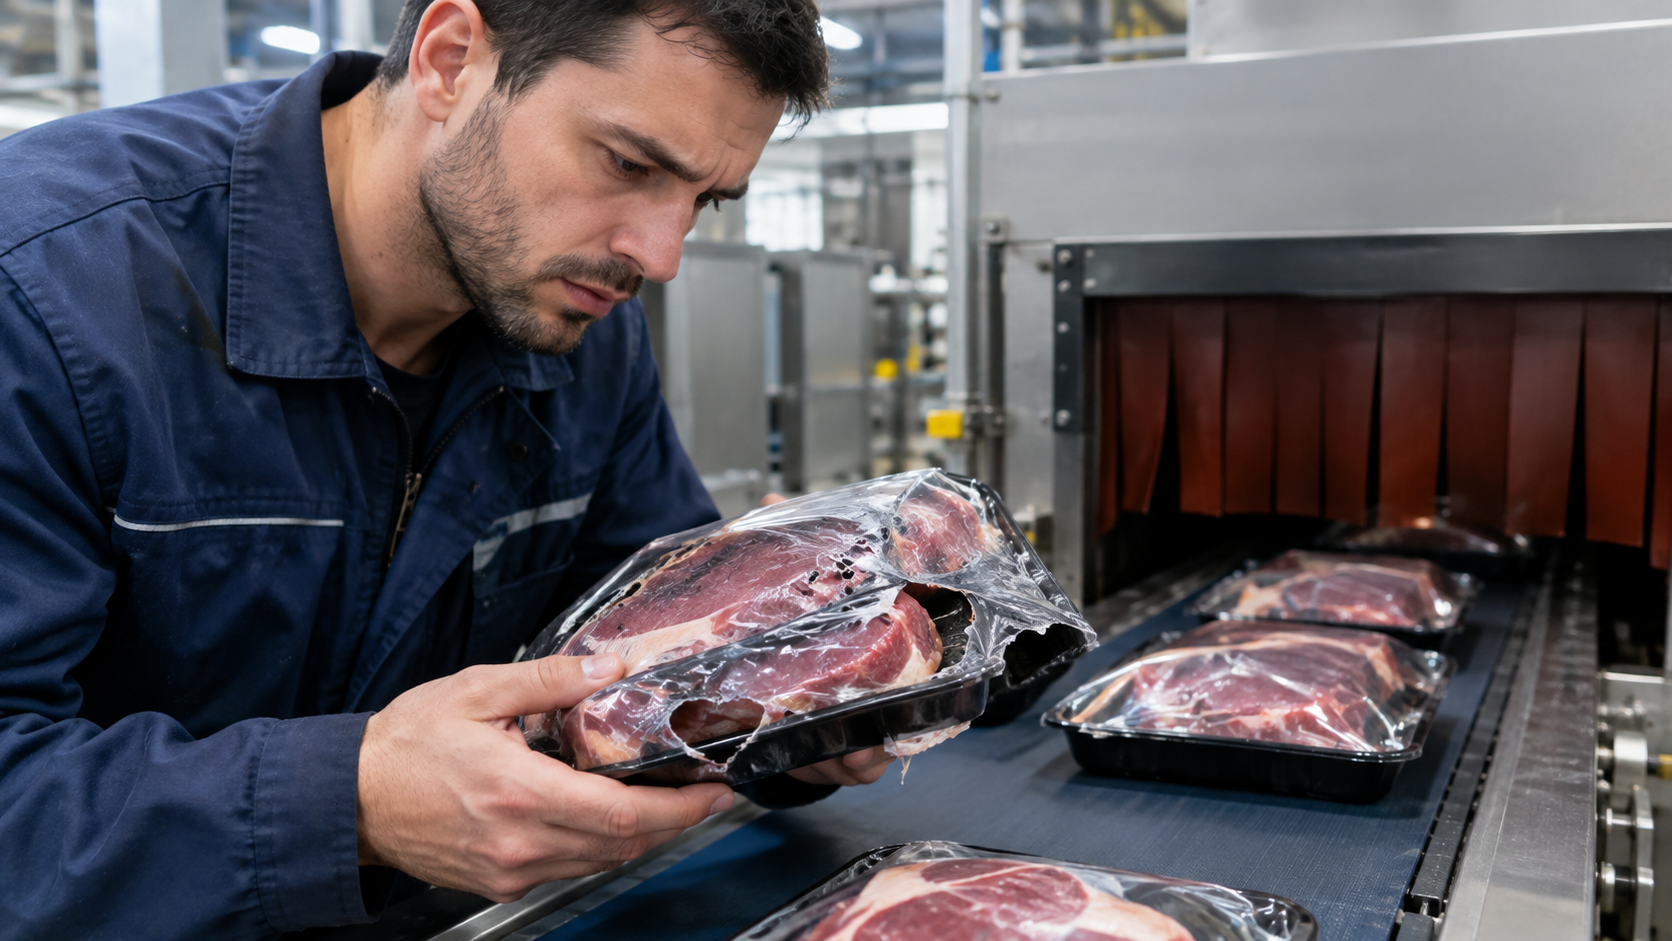
При перегреве выше 180-200°C для ПОФ пленка теряет эластичность и рвется на швах и углах. Это классическая ошибка, когда оператор пытается удалить пузыри повышением температуры, в результате получает воздушный пузырь, который превращается в дыру. Разрывы при перегреве имеют характерные признаки: оплавленные края, хрупкую структуру по линии шва, желтоватый оттенок в местах максимального нагрева.
Решение заключается в установке точных цифровых терморегуляторов с погрешностью не более 2°C и регулярной проверке фактической температуры пирометром. Важно помнить, что разные зоны термотоннеля могут иметь разную фактическую температуру даже при одинаковых показаниях на панели управления.
Механические повреждения до входа в тоннель
Зацепы от острых углов продукта или элементов конвейера ослабляют полотно. Пузырь из под защитного слоя в такой ситуации является лишь следствием, разрыв происходит по линии микротрещины. Решение заключается в установке направляющих с тефлоновым покрытием и проверке геометрии продукта.
На практике это означает, что все металлические поверхности, контактирующие с пленкой до входа в термотоннель, должны быть тщательно отполированы или покрыты тефлоном. Даже микроскопическая заусеница на направляющей приводит к тому, что пленка рвется в одном и том же месте на каждой упаковке.
Использование пленки с истекшим сроком годности
Полимер деградирует, теряет прочность на разрыв и не выдерживает стандартных режимов усадки. Пузырей под пленкой при этом может и не быть, но пузыри под плёнкой после усадки появляются из-за неравномерной деградации разных участков полотна. Контролируйте сроки хранения и условия: температура склада не выше 25°C, влажность до 60%.
Срок годности качественной ПОФ-пленки составляет 12 месяцев с даты производства при соблюдении условий хранения. После этого срока материал теряет до 30% прочности на разрыв и становится непредсказуемым в работе. Рекомендуем маркировать каждую партию датой поступления на склад и использовать материал по принципу FIFO (первым пришел, первым ушел).
Почему образуются «уши» на упаковке
Недостаточная температура в боковых зонах тоннеля
Слишком толстая пленка для выбранного режима
Технические инструкции по настройке термотоннеля
Настройка температуры для ПОФ-пленки
- 120-160°C для тонкой пленки (15-25 мкм);
- 150-180°C для плотной (30-50 мкм).
Настройка температуры для ПВХ-пленки
Настройка скорости конвейера
- 3-6 м/мин для мелких товаров (косметика, фармацевтика, кондитерка);
- 2-4 м/мин для крупных и тяжелых грузов (бытовая химия, напитки, стройматериалы).
Соотношение температуры и скорости
Сравнительная таблица режимов термоусадки
| Тип пленки | Толщина, мкм | Температура, °C | Скорость, м/мин | Тип продукта |
| ПОФ | 15–19 | 120–150 | 4–6 | Косметика, мелкая упаковка, продукты питания |
| ПОФ | 25–30 | 140–170 | 2–5 | Напитки, бытовая химия, крупногабаритные товары |
| ПОФ | 50 и более | 160–180 | 2–3 | Паллеты, тяжелые грузы |
| ПВХ | 15–25 | 100–135 | 3–5 | Полиграфия, косметика, продукты питания, напитки |
| ПВХ | 50 | 130–140 | 2–3 | Строительные смеси, крупные товары |
| РЕ (полиэтилен) | 40–100 | 160–200 | 1–3 | Паллетная группа, тяжелые и промышленные грузы |
Как убрать пузыри из под пленки: пошаговое решение
Если образовались пузыри, действуйте по алгоритму от диагностики к настройке. Этот подход позволяет за минимальное время выявить причину дефекта и устранить ее, не останавливая производство надолго.
Диагностика: определяем тип пузыря
- Воздушный (мягкий) легко продавливается, причина в скорости, размере рукава или влаге;
- Термический (жесткий, с натяжением) причина в температуре, пленка перетянута;
- Пылевой (с видимой частицей внутри) причина в загрязнении поверхности продукта или пленки;
- Конденсатный (с каплями влаги внутри) причина в упаковке влажного или холодного продукта.
От типа зависит, как убрать пузыри: в первом случае снижаем скорость или меняем рукав, во втором понижаем температуру, в третьем улучшаем подготовку продукта, в четвертом организуем выдержку товара перед упаковкой.
Корректировка режимов и перфорация полотна
Добавление микроперфорации для выхода воздуха и точная настройка зон нагрева. Если образовались пузырьки воздуха удалите их принудительно, сделайте 2-4 прокола диаметром 0,5-1 мм в верхней части упаковки. Убрать пузырьки воздуха таким способом можно за один проход через тоннель.
Перфорация особенно эффективна для продуктов сложной формы, где воздух неизбежно захватывается в углублениях. Важно, чтобы перфорация была выполнена до входа в термотоннель, иначе пленка уже даст усадку и проколы не помогут.
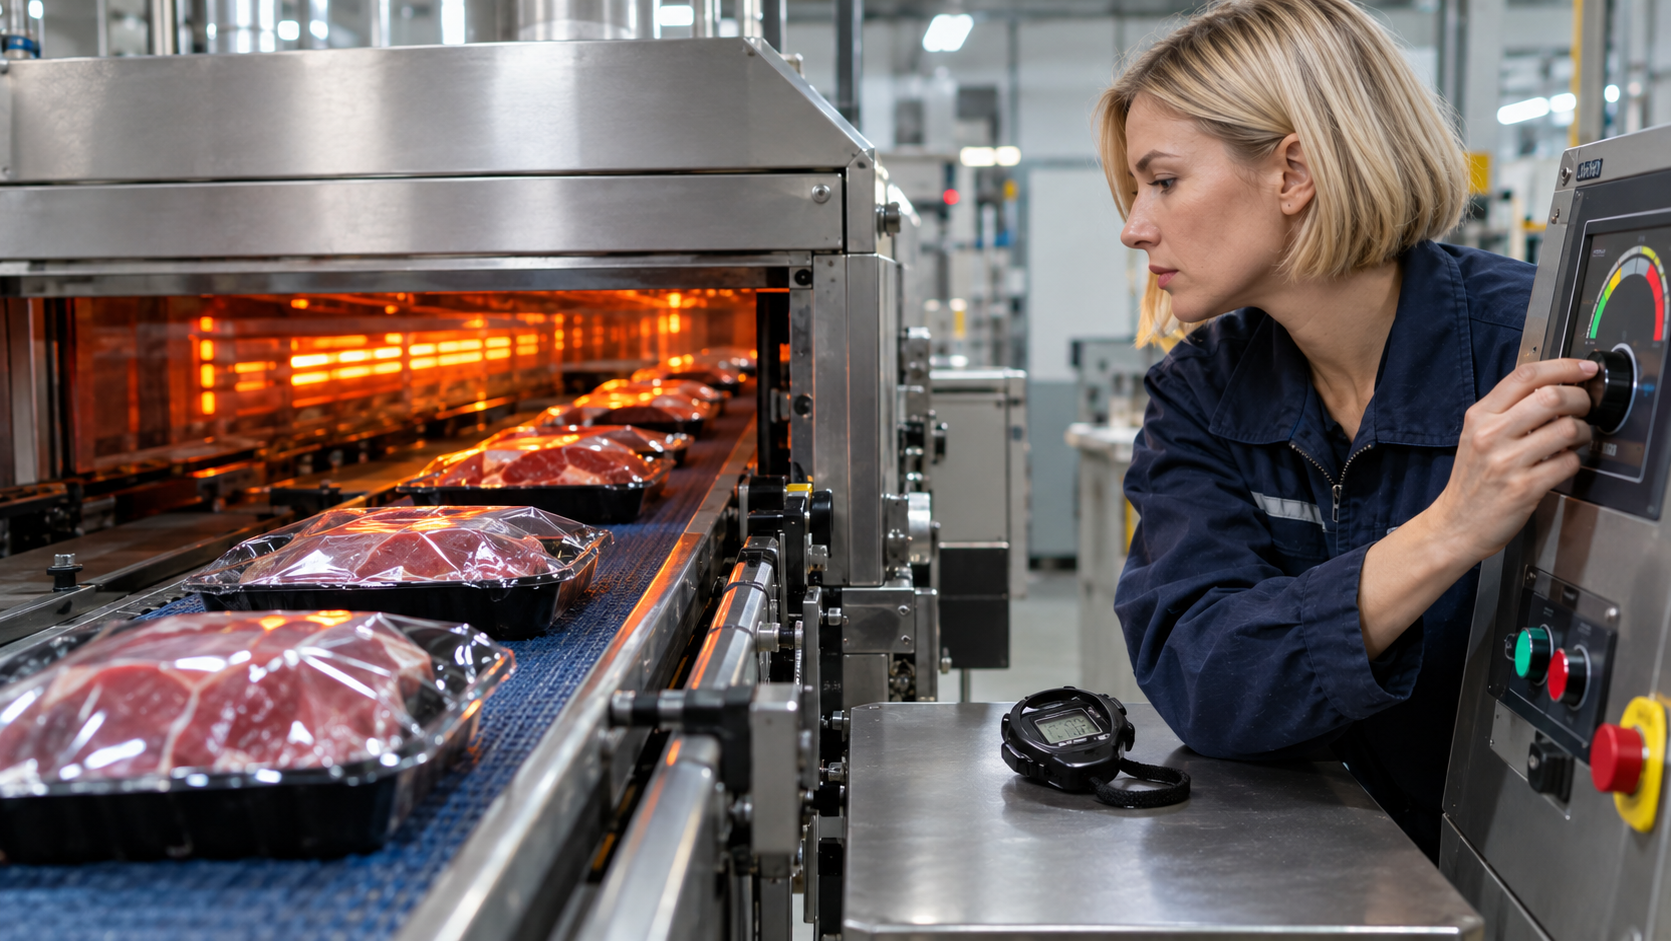
Подготовка продукта к упаковке
Прогрев товара до комнатной температуры и удаление влаги с поверхности. Если под плёнкой образовались пузырьки воздуха из-за конденсата, достаточно выдержать продукт 2-4 часа в упаковочном помещении.
Для ускорения процесса можно использовать специальные сушильные камеры или обдув теплым воздухом. Важно, чтобы температура продукта была не ниже 15°C, это обеспечит хорошую адгезию пленки и предотвратит образование конденсата внутри упаковки.
Признаки правильной настройки оборудования
Чтобы убедиться, что термотоннель настроен корректно, обратите внимание на следующие показатели:
- Упаковка имеет равномерную усадку по всей поверхности без вздутий и складок;
- Пленка плотно облегает продукт, повторяя его контуры;
- Швы запайки прочные, без следов перегрева или недогрева;
- Производительность линии соответствует заявленным параметрам;
- Расход пленки находится в пределах нормы для данного типа продукта;
- Операторы не нуждаются в постоянной корректировке настроек в течение смены.
Рекомендации по обслуживанию термотоннеля
Регулярное техническое обслуживание позволяет предотвратить большинство проблем с качеством упаковки:
- Еженедельная очистка ТЭНов от пыли и загрязнений;
- Ежемесячная проверка калибровки температурных датчиков;
- Квартальная замена изношенных направляющих и роликов;
- Полугодовая проверка состояния вентиляционной системы;
- Ежегодное комплексное обслуживание с привлечением специалистов;
- Ведение журнала учета всех настроек и проведенных работ.
Какая пленка лучше для сложных продуктов
Для продуктов с острыми углами, влажной поверхностью и нестандартной формой рекомендуем:
- ПОФ повышенной прочности (соэкструзионная, 3-5 слоев) для товаров с острыми кромками;
- ПВХ с повышенной эластичностью для фигурных изделий;
- РЕ с антиконденсатными добавками для охлажденных и замороженных продуктов;
- Специальные пленки с повышенным коэффициентом усадки для продуктов сложной геометрии.
Если вы знаете как наклеить пленку вручную, но на линии образовались пузырьки, скорее всего, нужен другой тип материала. Наши технологи подберут оптимальный вариант.
Выбор пленки зависит не только от формы продукта, но и от условий его хранения и транспортировки. Например, для продукции, которая будет храниться при низких температурах, нужна пленка с морозостойкими добавками, иначе она потрескается уже через несколько дней.