В условиях современной логистики и складского хозяйства эффективность упаковки паллет напрямую влияет на себестоимость продукции и сохранность грузов. Одной из самых частых проблем, с которой сталкиваются операторы и главные инженеры предприятий, становятся обрывы полотна во время работы автоматических и полуавтоматических паллетообмотчиков. Каждый такой инцидент – это не только потеря времени на перезарядку рулона и очистку каретки, но и прямой финансовый ущерб.
Чтобы понять, почему стрейч пленка рвется при намотке, необходимо разобраться в физике процесса. Ключевую роль здесь играет предварительное растяжение. Многие закупщики и технологи до сих пор задаются вопросом: зачем нужен пре стрейч и как экономит бюджет внедрение правильных настроек? Ответ кроется в молекулярной структуре полимера и механике упаковочного оборудования.
Именно с этими вопросами ежедневно работают специалисты компании «Пластик сервис», помогая предприятиям оптимизировать процесс упаковки и снижать издержки на упаковочный материал. В этой статье мы подробно разберем, что такое престретч, какие виды стрейч существуют, и дадим пошаговый алгоритм настройки оборудования для безаварийной работы.
Основные проблемы, которые возникают из-за игнорирования физики процесса:
- Перерасход упаковочного материала. Отсутствие растяжения увеличивает затраты на упаковку одной паллеты в 2–3 раза;
- Нестабильность грузового места. Слабое натяжение пленки приводит к тому, что товар «проседает» при транспортировке;
- Простои оборудования. Частые обрывы останавливают конвейерную линию и требуют вмешательства персонала;
- Повреждение груза. Хаотичное натяжение, характерное для ситуации, когда применяется пленка ручная вместо машинной, часто деформирует легкие короба.
В этой статье мы подробно разберем, что такое престретч, какие виды стрейч существуют, и дадим пошаговый алгоритм настройки оборудования для безаварийной работы.
Престретч стрейч-пленки: что это и как работает предварительное растяжение
Чтобы дать точное определение, обратимся к техническим стандартам упаковочного оборудования. Престрейч – это предварительное растяжение стрейч пленки перед намоткой на груз. Этот процесс реализуется системой из двух вращающихся валов, работающих с разной скоростью. Правильная настройка узла снижает расход материала на 30–50% и обеспечивает надежную фиксацию паллеты.
Престретч – это основа экономии и надежности
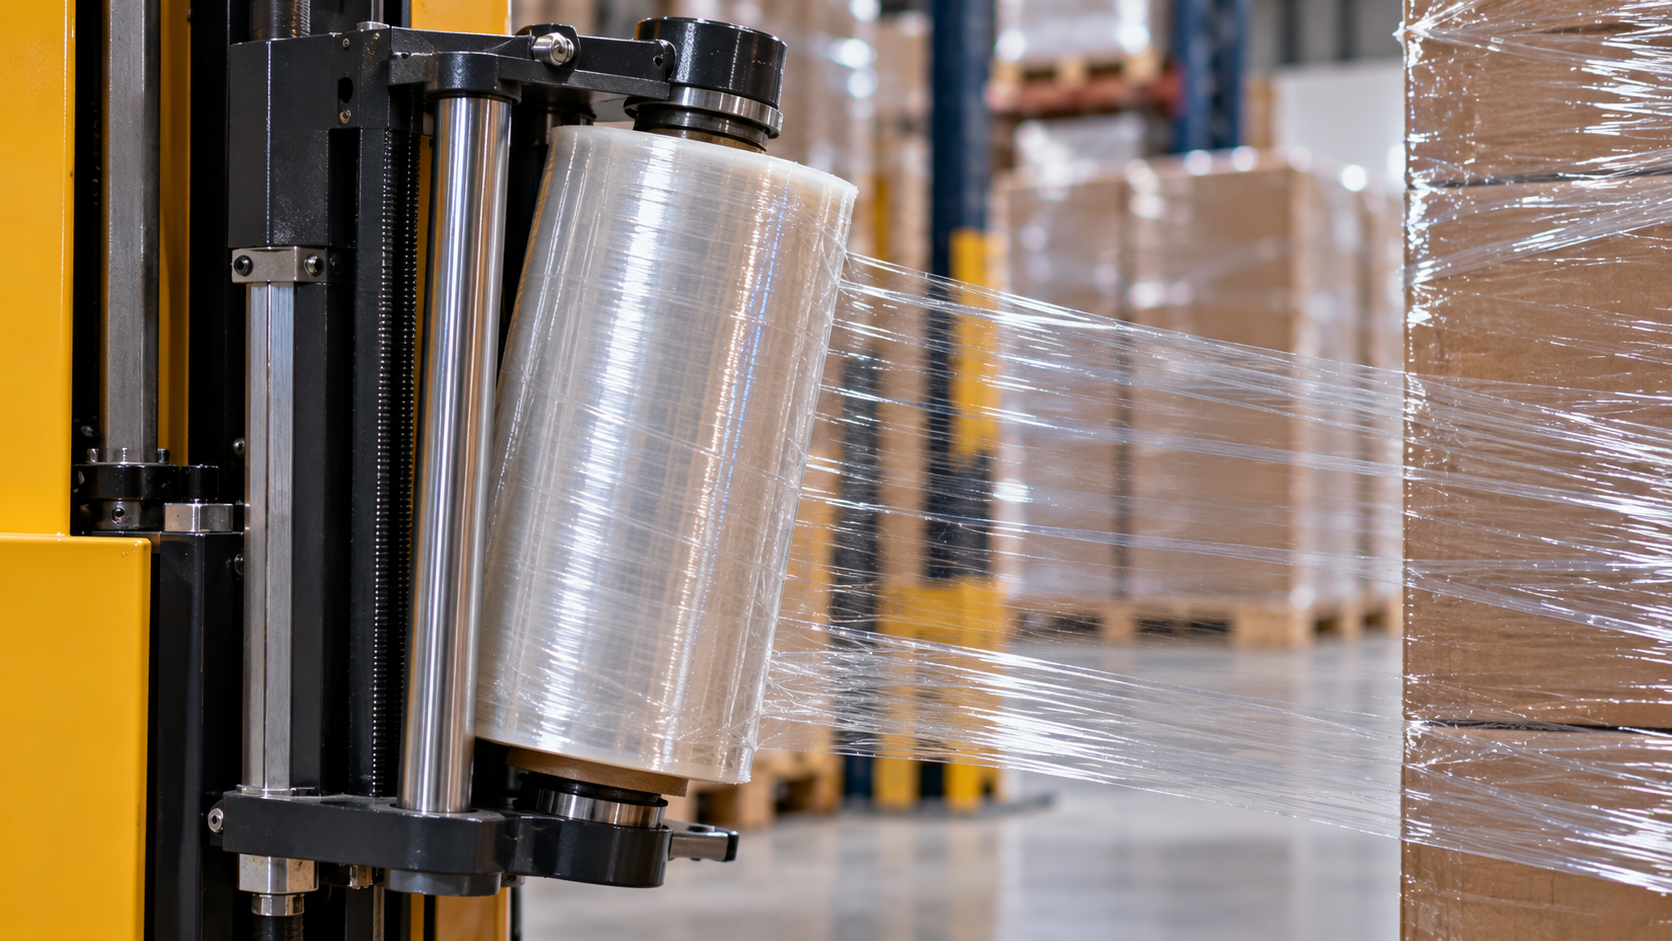
Система предварительного растяжения стрейч пленки состоит из моторизованного или механического узла. Первый вал (подающий) вращается медленнее, второй (приемный) – быстрее. Разница в угловых скоростях создает контролируемое удлинение полотна. Например, при настройке параметра 200% из 1 метра исходного рулона получается 3 метра готовой обмотки. Именно поэтому машинная
стрейч-пленка расходуется настолько рационально. Настройка длины престрейч позволяет оператору гибко управлять толщиной полотна в зоне нагрузки.
Физический принцип предварительного растяжения
Растяжение стрейч пленки активирует так называемый «эффект памяти» полимера. Деформированные молекулярные цепи стремятся вернуться в исходное состояние, создавая мощную возвращающую силу. Она стягивает груз, формируя плотный и упругий кокон. Такое prestretch обеспечивает более надежную фиксацию, чем нерастянутый материал. Контролируемое машинное растяжение безопаснее для коробов, чем хаотичное ручное натяжение, которое часто приводит к продавливанию гофрокартона.
Физический предел растяжения: почему пленка рвется
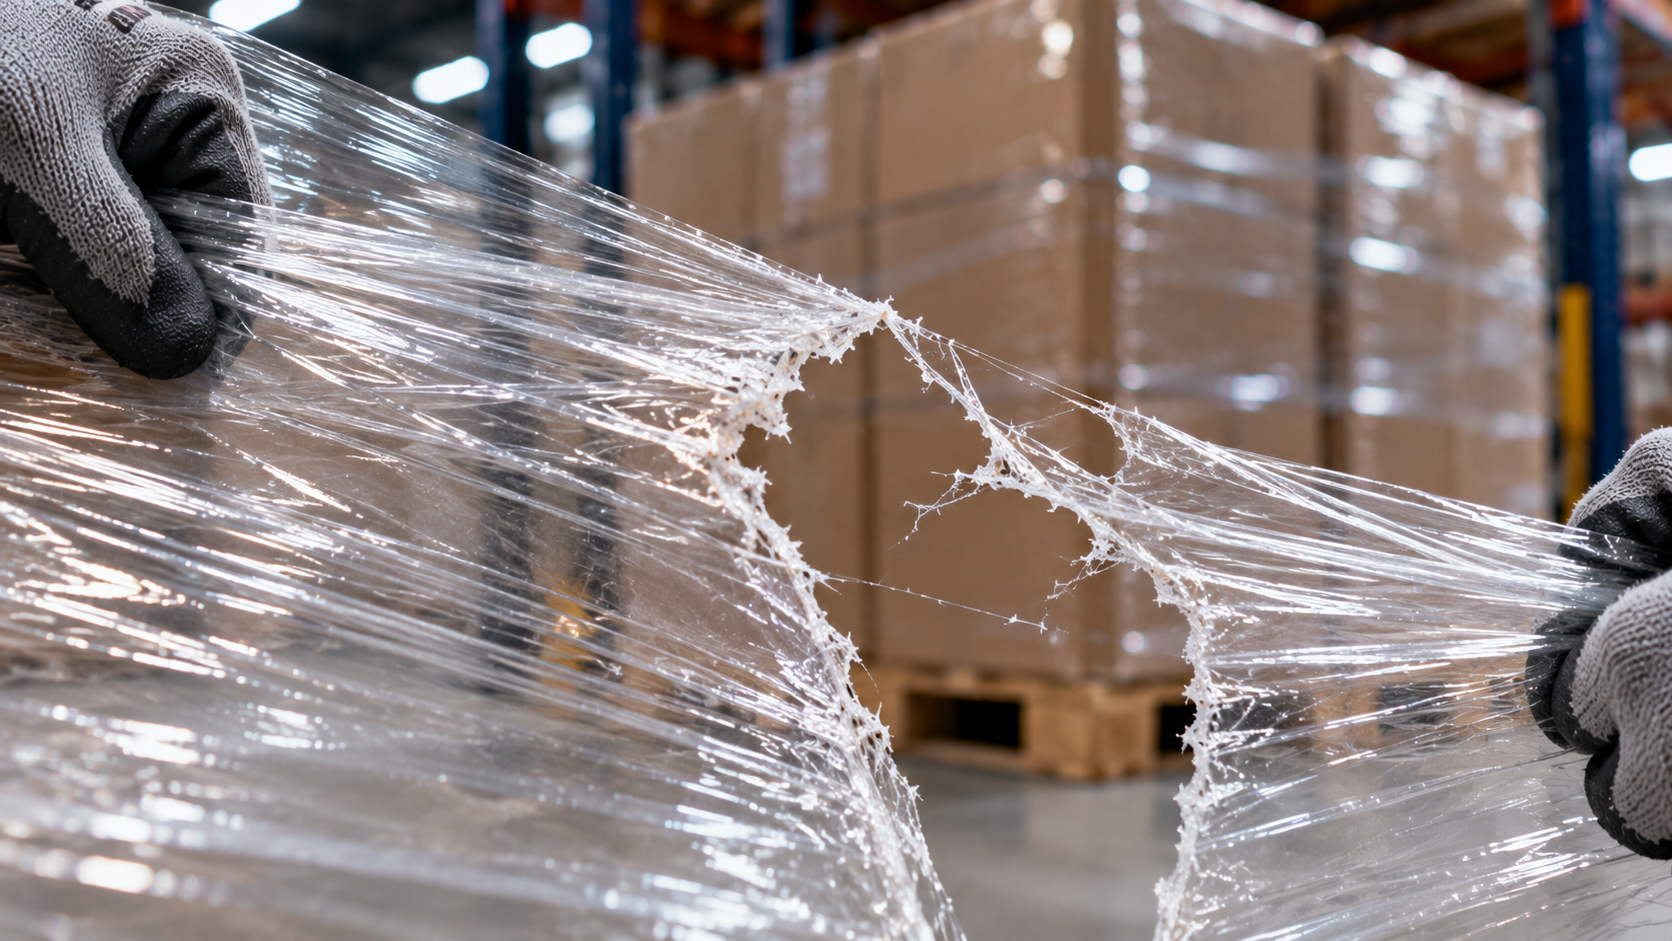
У каждого полимера есть свой лимит. Физический предел растяжения стрейч пленки зависит от ее химического состава и толщины. Для стандартных материалов он составляет 150–200%, а для высококачественных многослойных композиций достигает 250–300%. Превышение этого лимита приводит к разрыву молекулярных связей в полиэтилене, образованию микротрещин и, как следствие, обрыву полотна во время намотки.
Сравнительная таблица: параметры престретча для разных типов пленки
Ниже представлена сводная таблица, которая поможет понять, какие имеет стрейч пленка виды и как правильно подбирать настройки оборудования под конкретный упаковочный материал.
| Тип пленки | Оптимальный престретч | Физический предел | Экономия материала |
| Стандартная (17–23 мкм) | 150–200% | 250% | 30–40% |
| Высококачественная (12–17 мкм) | 250–300% | 350% | 40–50% |
| Пре-стрейч / Power (8–12 мкм) | 300–350% | 400% | 50–60% |
5 главных причин разрывов стрейч-пленки при намотке
Если на производстве регулярно рвется
стрейч-плёнка, необходимо провести аудит процесса. Мы структурировали основные факторы, влияющие на целостность полотна.
Ключевые причины обрывов:
- Превышение физико-механических лимитов материала;
- Технические неисправности узлов предварительного растяжения;
- Низкое качество самого упаковочного материала;
- Влияние внешних факторов – температуры и влажности;
- Механические дефекты кромки рулона;
- Разберем каждую из этих причин детально.
Причина 1: Превышение физического предела растяжения
Самая банальная, но критичная ошибка – попытка «выжать» из материала больше, чем он может. Настройка престретча выше 300% для стандартной пленки неминуемо ведет к разрыву молекулярных связей. Операторы часто завышают коэффициент, желая сэкономить, но в итоге получают обрывы и простой линии. Решение: строгое соответствие настроек оборудования типу пленки согласно таблице производителя. Помните, что prestretch – это предварительное растяжение, а не бесконечное вытягивание.
Причина 2: Неравномерное натяжение между валами
Система каретки требует идеальной синхронизации. Износ резиновых покрытий валов, попадание пыли или остатков стретч-плёнки на подшипники приводит к проскальзыванию. В результате растяжение стрейч пленки происходит рывками, возникают локальные перенапряжения и разрывы. Решение: регулярная очистка валов, проверка их биения и синхронизации каждые 500 часов работы. Натяжение пленки должно быть равномерным по всей ширине полотна.
Причина 3: Использование некачественного сырья
Если предприятие закупает продукцию у непроверенных поставщиков, есть риск получить материал с высоким содержанием мела (CaCO₃) или дешевого вторичного полиэтилена. Такая стретч плёнка теряет эластичность и рвется при минимальном растяжении. В отличие от нее, продукция от надежных производителей – например, предприятий «Интернэшнл Пластик» или «Волга Полимер» – гарантирует предсказуемое поведение полимера. Решение: выбор пленки для упаковки с содержанием первичного сырья (LLDPE) не менее 70–80%.
Причина 4: Неправильная температура окружающей среды
Полимеры чувствительны к термическим условиям. При температуре ниже +5°C молекулярная решетка становится жесткой, материал теряет эластичность и рвется при стандартных настройках. Решение: снижение коэффициента растяжения на 20–30% для холодных помещений или использование специализированной морозостойкой пленки. Если работает морозильная камера, нужен пре стрейч с добавлением специальных пластификаторов.
Причина 5: Механические повреждения кромки рулона
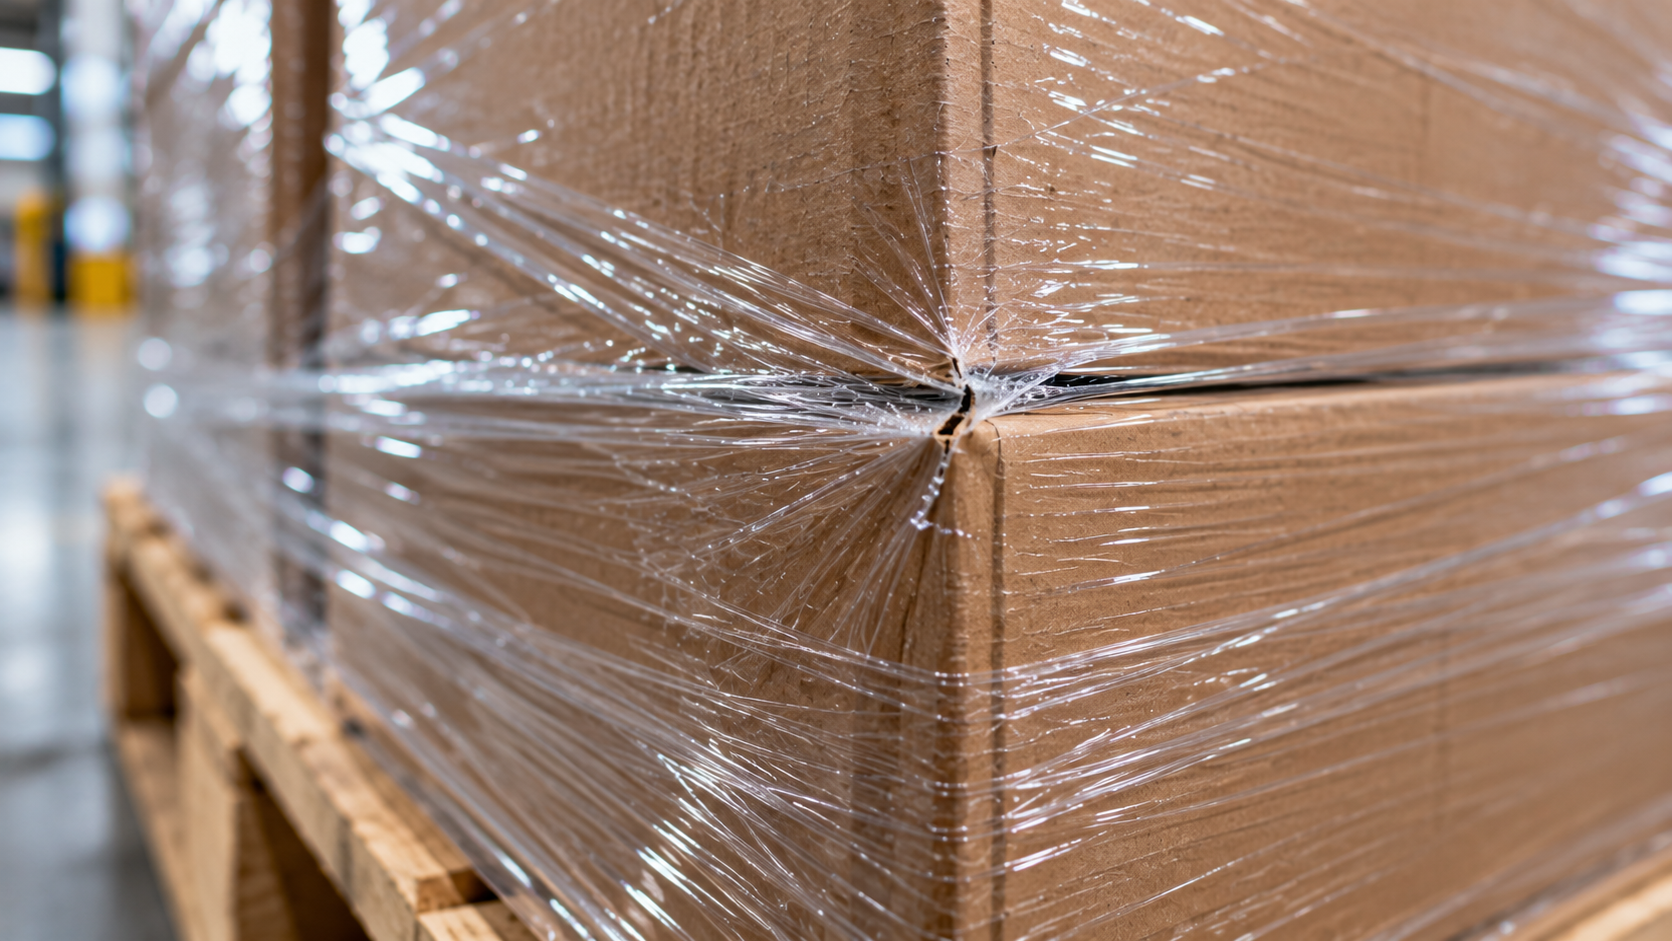
Транспортировка и хранение часто оставляют свой след. Царапины, вмятины или «звездочки» на боковой кромке рулона создают точки концентрации напряжения. При растяжении стрейч пленки именно эти микротравмы становятся очагами разрыва. Решение: визуальный осмотр рулона перед установкой, использование защитных заглушек при транспортировке и отказ от применения рулонов с видимыми повреждениями торца.
Как быстро определить причину разрыва: чек-лист диагностики
Чтобы не тратить время на метод перебора, используйте этот маркированный список симптомов для быстрой идентификации проблемы:
- Разрыв происходит в одной и той же точке рулона – механическое повреждение кромки или дефект полотна.
- Пленка рвется хаотично по всей ширине – превышен коэффициент престретча или низкое качество сырья.
- Обрывы возникают только в холодное время года – температурный фактор, требуется корректировка настроек.
- Разрывы появляются после нескольких часов непрерывной работы – износ или загрязнение валов системы предварительного растяжения.
- Пленка рвется при смене рулона от нового поставщика – проблема в качестве материала, требуется входной контроль.
- Обрывы сопровождаются характерным хрустом – критическое превышение физического предела растяжения.
Этот список поможет оператору за 2–3 минуты определить корневую причину и принять правильное решение без привлечения сервисных инженеров.
Пошаговый алгоритм настройки престретча на оборудовании
Чтобы исключить обрывы и максимизировать эффективность машинной упаковки, необходимо правильно откалибровать паллетообмотчик. Следуйте этому алгоритму:
Шаг 1. Определение типа пленки и ее характеристик. Изучите паспорт качества на рулон. Вас интересуют три параметра: толщина, рекомендуемый коэффициент престретча и физический предел растяжения. Эти данные задают базовые настройки контроллера оборудования.
Шаг 2. Настройка соотношения скоростей валов. В меню панели управления выставите передаточное число. Для 200% – соотношение 1:3; для 250% – 1:3,5; для 300% – 1:4. В некоторых панелях можно встретить дублирование надписей «престрейч, престрейч» – это означает настройку двухступенчатого растяжения или специфический программный интерфейс, требующий ввода значения дважды.
Шаг 3. Калибровка натяжения и прижимного усилия. Отрегулируйте прижимное усилие валов (дифференциальную муфту или тормоз) для исключения проскальзывания. Оптимальное усилие – 2–4 кг/см² в зависимости от толщины. Степень растяжения должна быть стабильной от начала до конца рулона.
Шаг 4. Тестовая намотка и визуальный контроль. Выполните обмотку 2–3 тестовых паллет. Оцените качество: отсутствие разрывов, равномерность натяжения, плотность фиксации груза. Обратите внимание на углы и верх паллеты – зоны повышенного трения.
Шаг 5. Финальная калибровка и документирование. Зафиксируйте оптимальные параметры в журнале оборудования. Обучение операторов правилам контроля качества намотки и признакам превышения предела растяжения – залог стабильной работы.
Отраслевые кейсы: как бизнесы решают проблему разрывов
Применение правильных настроек на практике демонстрирует впечатляющие результаты в различных секторах экономики.
Логистика и складское хранение
Крупный распределительный центр перешел на высококачественную пленку 15 мкм с настройкой престретча 250%.
Эффект: снижение расхода материала на 40%, полное исключение разрывов при намотке тяжелых паллет (до 1000 кг) с острыми кромками коробов.
Пищевая промышленность и холодное хранение
Мясокомбинат столкнулся с обрывами в зоне экспедиции, где температура опускалась до −18°C. Была внедрена морозостойкая пленка с престретчем 180%.
Эффект: сохранение эластичности полимера, надежная фиксация замороженных блоков продукции без разрывов и отслоений при термоусадке.
Производство и тяжелая промышленность
Металлургический завод использовал усиленную пленку 23 мкм с престретчем 200% для упаковки металлоконструкций.
Эффект: исключение разрывов об острые углы арматуры, снижение брака упаковки на 95% и уменьшение рекламаций от транспортных компаний.
Заключение: как обеспечить надежную намотку без разрывов
Подводя итог, можно утверждать: разрывы
стрейч-пленки при намотке возникают из-за превышения физического предела растяжения, неправильной настройки оборудования или использования некачественного сырья. Понимание того, что такое престретч и как он работает, позволяет трансформировать упаковку из статьи постоянных потерь в инструмент оптимизации. Правильная настройка престретча в соответствии с типом пленки и условиями эксплуатации гарантирует надежную фиксацию груза и экономию материала до 50%.
Важно помнить, что стабильная работа упаковочной линии – это не разовая настройка, а постоянный процесс контроля. Регулярный мониторинг состояния валов, входной контроль качества рулонов, ведение журнала настроек под каждый тип груза и сезонная корректировка параметров позволяют свести риск обрывов к минимуму. Предприятия, которые внедряют системный подход к управлению процессом машинной упаковки, отмечают не только сокращение прямых затрат на упаковочный материал, но и значительное повышение общей производительности склада за счет исключения внеплановых простоев оборудования.
Чтобы ваше оборудование работало как часы, а бюджет не таял на глазах, доверьте аудит профессионалам.
- Выездной аудит процесса намотки на вашем предприятии;
- Подбор оптимальной пленки под ваши задачи и бюджет;
- Точная настройка престретча на любом оборудовании;
- Обучение персонала лучшим практикам упаковки;
- Поставка пленки любых типов и постоянная техническая поддержка.
Свяжитесь с нами сегодня, чтобы снизить затраты на упаковку и забыть о разрывах навсегда!